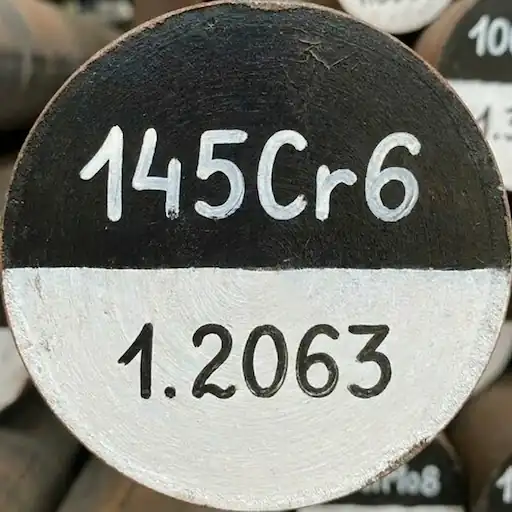
ترکیب شیمیایی و خواص فولاد 1.2063
پیش از خرید فولاد بلبرینگ 1.2063، آشنایی با ترکیب شیمیایی آن کمک میکند گرید مناسب را برای کاربرد موردنظر انتخاب کنید. این فولاد بلبرینگی پرکربن از خانواده 100Cr6 است؛ کربن بالا سختیپذیری و مقاومت سایشی را افزایش میدهد، کروم به پایداری کاربیدها و سختی ثانویه کمک میکند و منگنز و سیلیسیم استحکام را تقویت میکنند. کنترل دقیق فسفر و گوگرد برای تمیزی ریزساختار، دوام خستگی غلتشی و کیفیت سنگزنی ضروری است.
| عنصر | درصد موجود |
|---|---|
| کربن (C) | از 1.40 تا 1.60 % |
| کروم (Cr) | از 1.30 تا 1.50 % |
| منگنز (Mn) | از 0.50 تا 0.70 % |
| سیلیسیم (Si) | از 0.15 تا 0.30 % |
| فسفر (P) | ≤ 0.035 % |
| گوگرد (S) | ≤ 0.035 % |
خواص مکانیکی فولاد یاتاقان 1.2063
مقادیر جدول بر پایه منابع معتبر خانواده 100Cr6 به بازههای عملی تبدیل شدهاند. سه ستون Q+T (تمپر پایین / متوسط / بالا) مستقیماً با خروجی مکانیکی Rm/Rp0.2/HRC/چقرمگی مرتبطاند تا انتخاب عملیات حرارتی راحتتر انجام شود. اعداد تیپیک هستند و برای قطعه واقعی باید با دیتاشیت تأمینکننده تطبیق داده شوند.
| نام ویژگی | آنیل نرم (+A) | نرمالایز (+N) | Q+T دمای پایین (°C 150–200) | Q+T دمای متوسط (°C 250–300) | Q+T دمای بالا (°C 350–400) |
|---|---|---|---|---|---|
| استحکام کششی | از 570 تا 780 MPa | از 900 تا 1100 MPa* | از 2300 تا 2500 MPa | از 2100 تا 2300 MPa | از 1650 تا 1900 MPa |
| استحکام تسلیم | حدود 300 MPa | از 700 تا 850 MPa* | از 1900 تا 2100 MPa | از 1700 تا 1900 MPa | از 1500 تا 1700 MPa |
| سختی هسته | از 180 تا 220 HB | از 260 تا 300 HB* | از 62 تا 63 HRC | از 57 تا 60 HRC | از 51 تا 54 HRC |
| مقاومت به ضربه | کوچکتر از 5 J | از 5 تا 10 J* | از 8 تا 10 J | از 11 تا 14 J | از 18 تا 24 J |
| چقرمگی | 7 از 10 | 5 از 10 | 2 از 10 | 3 از 10 | 4 از 10 |
| ماشینکاریپذیری | 7 از 10 | 6 از 10 | 1 از 10 | 1 از 10 | 1 از 10 |
| جوشپذیری | 2 از 10 | 2 از 10 | 2 از 10 | 2 از 10 | 2 از 10 |
| مقاومت به سایش | 2 از 10 | 3 از 10 | 9 از 10 | 8 از 10 | 7 از 10 |
| مقاومت به خوردگی | 2 از 10 | 2 از 10 | 2 از 10 | 2 از 10 | 2 از 10 |
| دمای کاری پیوسته | — | — | از −40 تا 200 °C | از −40 تا 200 °C | از −40 تا 200 °C |
| دمای کاری مقطعی | — | — | تا 230 °C | تا 230 °C | تا 230 °C |
*سطرهای نرمالایز و برخی مقادیر، تیپیک و برای مقایسهاند؛ سختیها بر اساس منحنی تمپر خانواده 100Cr6 است. برای قطعه واقعی به دیتاشیت تأمینکننده استناد کنید.
عملیات حرارتی فولاد 1.2063: نرمالایز، اسفرودایز، کوئنچ و تمپر
چرخه متداول شامل آمادهسازی (نرمالایز یا آنیل)، آستنیته و کوئنچ، سپس تمپر در یکی از سه باند دمایی است. سه ردیف تمپر پایین/متوسط/بالا دقیقاً با سه ستون Q+T در جدول خواص مکانیکی متناظرند. دما و زمان به ضخامت، طرح قطعه، کیفیت ذوب و نوع کوره/کوئنچ وابستهاند؛ برای قطعات دقیق، سابزرو بین کوئنچ و تمپر اول و تمپر دوبل توصیه میشود.
| نوع عملیات | حالت | دما (°C) | زمان نگهداری | محیط سردسازی | ساختار نهایی | توضیحات تکمیلی |
|---|---|---|---|---|---|---|
| نرمالایز و آمادهسازی | نرمالایز (+N) | 880 تا 910 | 60 تا 120 دقیقه | هوای کوره / هوا | فریت + پرلیت یکنواخت | یکنواختسازی دانهها پیش از ماشینکاری/اسفرودایز |
| نرمکاری و آمادهسازی | آنیل کامل (+A) | 760 تا 790 | 120 تا 360 دقیقه | در کوره تا 600 سپس هوا | پرلیت نرم | کاهش سختی و تنش برای ماشینکاری بهتر |
| نرمکاری و آمادهسازی | کرویسازی | 740 تا 760 | 300 تا 600 دقیقه | در کوره تا 300 سپس هوا | کاربیدهای کروی در زمینه فریتی/پرلیتی | آمادهسازی برای سختکاری یکنواخت و کاهش اعوجاج |
| سختکاری | آستنیته + کوئنچ | 820 تا 840 | 15 تا 30 دقیقه | روغن / حمام نمک | مارتنزیت با آستنیت باقیمانده | برای دقت بالا از کوئنچ کنترلشده استفاده کنید |
| سختکاری و مقاومسازی | تمپرینگ — دمای پایین | 150 تا 200 | 60 تا 120 دقیقه | هوا | مارتنزیت تمپرشده | هدف سختی حدود 62 تا 63 HRC برای سایش بالا |
| سختکاری و مقاومسازی | تمپرینگ — دمای متوسط | 250 تا 300 | 60 تا 120 دقیقه | هوا | مارتنزیت تمپرشده | تعادل سختی/چقرمگی |
| سختکاری و مقاومسازی | تمپرینگ — دمای بالا | 350 تا 400 | 60 تا 120 دقیقه | هوا | مارتنزیت تمپرشده | چقرمگی بالاتر در ازای افت سختی |
| تنشزدایی | قبل از سختکاری | 600 تا 650 | 60 تا 120 دقیقه | کوره | زمینه پایدارتر | پس از ماشینکاری سنگین و پیش از کوئنچ |
| گزینه تکمیلی | سابزرو | −80 تا −196 | 30 تا 120 دقیقه | نیتروژن مایع / تونل سرمایش | کاهش آستنیت باقیمانده | بین کوئنچ و اولین تمپر برای تثبیت ابعادی |
عملیات سطحی (اختیاری)
نیتراسیون رفتاری شبیه تمپر بالا دارد و میتواند سختی هسته را کاهش دهد؛ لایه ترکیبی باید برای تماس غلتشی کنترل یا حذف شود. کربندهی برای این گرید پرکربن تیپیک نیست و فقط در سناریوهای خاص با چرخه کنترلشده توصیه میشود.
| نوع عملیات | حالت | دما (°C) | زمان نگهداری | محیط سردسازی | ساختار نهایی | توضیحات تکمیلی |
|---|---|---|---|---|---|---|
| عملیات سطحی | نیتراسیون گازی | 500 تا 530 | 8 تا 24 ساعت | هوا | لایه ترکیبی + ناحیه نفوذی | اثر معادل تمپر بالا؛ افت احتمالی سختی هسته را لحاظ کنید |
| عملیات سطحی | کربندهی سطحی | 870 تا 930 | 2 تا 6 ساعت | کوئنچ فرایند | هسته سختشونده + لایه کربوره | برای 145Cr6 غیرتیپیک؛ فقط سناریوهای خاص با چرخه کنترلشده |
مزایا، معایب و نکات فنی میلگرد یاتاقان 145Cr6
برای خرید فولاد بلبرینگ دانستن مزایا و معایب هر آلیاژ واجب است. فولاد بلبرینگ 1.2063 برای سختی و مقاومت سایشی حداکثری در کاربردهای غلتشی طراحی شده است. بهترین عملکرد در تمپر پایین (≈62–63 HRC) بهدست میآید و پایداری ابعادی با سابزرو و تمپر دوبل بهبود مییابد.
مزایا ی فولاد یاتاقان 1.2063
- مقاومت سایشی و دوام تماس غلتشی عالی
- کیفیت پرداخت سطحی بسیار خوب پس از سنگزنی
- پایداری ابعادی خوب با سابزرو و تمپر دوبل؛ مناسب تلرانسهای تنگ
- دسترسپذیری گسترده و هزینه رقابتی نسبت به گریدهای آلیاژیتر
معایب فولاد بلبرینگ 1.2063
- چقرمگی پایینتر نسبت به گریدهای Mo/Siدار؛ حساستر به شوک
- مقاومت خوردگی ضعیف؛ نیاز به روانکاری/پوشش در محیطهای مرطوب
- جوشپذیری بسیار محدود بهدلیل کربن بالا؛ اتصال مکانیکی ترجیح دارد
نکات کاربردی میلگرد آلیاژ 1.2063
- چرخه پیشنهادی: اسفرودایز ← ماشینکاری دقیق ← آستنیته/کوئنچ کنترلشده ← سابزرو ← تمپر دوبل
- حذف لایه نرم دکربوره پیش از بهرهبرداری قطعات غلتشی الزامی است
- پارامترهای سنگزنی (سرعت، فشار، خنککاری) را برای جلوگیری از سوختگی کنترل کنید
- در محیطهای مرطوب از روانکار مناسب، پوشش محافظ و آببندی استفاده شود
کاربردهای فولاد بلبرینگ 1.2063
1.2063 انتخاب کلاسیک برای قطعات غلتشی با سرعت بالا و تلرانس تنگ است؛ جایی که سختی نهایی بالا و پایداری ابعادی پس از Q+T پایین اولویت دارد. اگر به دنبال خرید فولاد بلبرینگ برای طیف گستردهتری از گریدها هستید، میتوانید به صفحه اصلی فولادهای بلبرینگ مراجعه کنید.
موارد مصرف رایج
- رینگ و ساچمه بلبرینگهای شیار عمیق و تماس زاویهای
- رولرهای سوزنی و اجزای غلتشی ظریف
- بوشهای دقیق و حلقههای سایشی کالیبره
- شافتهای دقیق سختکاریشده و سنگزنی نهایی
- ابزار اندازهگیری سبک، رولرهای تست و راهنماهای دقیق
شرایط کاری پیشنهادی: روانکاری مناسب و پاکیزگی محیط برای دوام خستگی غلتشی ضروری است. برای پایداری ابعادی بهتر از سابزرو و تمپر دوبل استفاده شود.
خرید فولاد 1.2063 با بهترین قیمت از بازار شادآباد تهران
برای خرید و استعلام قیمت فولاد 1.2063 (145Cr6) با کیفیت صنعتی و آنالیز تضمینشده، کافی است با ما در تماس باشید. این آلیاژ در قطرهای متنوع با امکان برش دقیق در طولهای سفارشی از بازار شادآباد تهران آماده ارسال است. موجودی بهروز و قیمت رقابتی، خریدی مطمئن را برای شما فراهم میکند.
مشاوره و سفارش
نظرات
هنوز نظری ثبت نشده.
نوشتن نظر