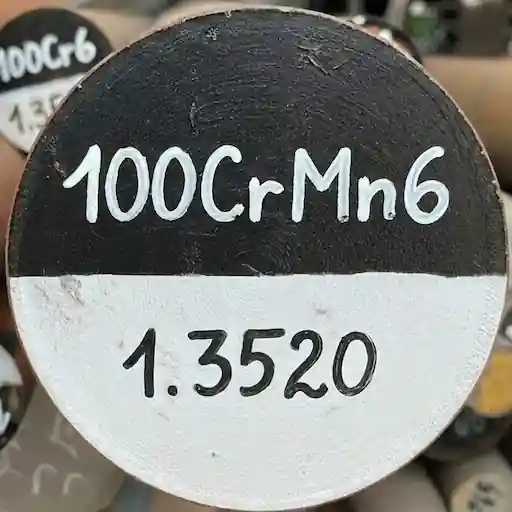
خواص و ترکیب شیمیایی فولاد گرید 100CrMnSi6-4
فولاد 1.3520 با افزایش منگنز و سیلیسیم نسبت به 100Cr6، سختیپذیری بهتری در مقاطع بزرگتر و پایداری ابعادی مطلوبتری فراهم میکند. منگنز نفوذ کربن و تشکیل مارتنزیت را تسهیل میکند، سیلیسیم استحکام زمینه را بالا میبرد و کروم با تشکیل کاربیدهای پایدار به مقاومت سایش کمک میکند. محدودیت پایین P و S برای دوام تماس غلتشی و جلوگیری از تردی بسیار مهم است.
| عنصر | درصد موجود |
|---|---|
| کربن (C) | از 0.93 تا 1.05 % |
| سیلیسیم (Si) | از 0.45 تا 0.75 % |
| منگنز (Mn) | از 1.00 تا 1.20 % |
| کروم (Cr) | از 1.40 تا 1.65 % |
| مولیبدن (Mo) | ≤ 0.10 % |
| مس (Cu) | ≤ 0.30 % |
| آلومینیوم (Al) | ≤ 0.050 % |
| فسفر (P) | ≤ 0.025 % |
| گوگرد (S) | ≤ 0.015 % |
خواص مکانیکی فولاد بلبرینگ 1.3520
مقادیر جدول بر پایهٔ دیتاشیت اوواکو (Steel Navigator – گرید 100CrMnSi6-4، سختیپذیری و وضعیتهای +A/+N و Q+T) و کارت فنی لوچفین (جدول سختی–دمای تمپر پس از آستنیته 830–870/840 °C و کوئنچ در روغن) گردآوری و به بازههای عملی تبدیل شدهاند. بهدلیل وابستگی به ابعاد، کیفیت ذوب (BQ/ESR/VAR)، طرح قطعه و مسیر عملیات، اعداد را بهعنوان محدودهٔ تیپیک در نظر بگیرید و برای قطعهٔ واقعی با دیتاشیت تأمینکننده تطبیق دهید.
| نام ویژگی | آنیل نرم (+A) | نرمالایز (+N) | Q+T دمای پایین (°C 150–200) | Q+T دمای متوسط (°C 250–300) | Q+T دمای بالا (°C 350–400) |
|---|---|---|---|---|---|
| استحکام کششی | از 570 تا 780 MPa | از 900 تا 1100 MPa* | از 2300 تا 2400 MPa | از 2100 تا 2200 MPa | از 1650 تا 1900 MPa |
| استحکام تسلیم | حدود 300 MPa | از 700 تا 850 MPa* | از 1750 تا 1950 MPa | از 1700 تا 1900 MPa | از 1500 تا 1700 MPa |
| سختی هسته | از 180 تا 220 HB | از 260 تا 300 HB* | از 62 تا 64 HRC | از 57 تا 60 HRC | از 51 تا 54 HRC |
| مقاومت به ضربه | کوچکتر از 5 J | از 5 تا 10 J* | از 8 تا 12 J | از 12 تا 16 J | از 18 تا 26 J |
| چقرمگی | 7 از 10 | 5 از 10 | 3 از 10 | 5 از 10 | 6 از 10 |
| ماشینکاریپذیری | 7 از 10 | 6 از 10 | 1 از 10 | 1 از 10 | 1 از 10 |
| جوشپذیری | 2 از 10 | 2 از 10 | 2 از 10 | 2 از 10 | 2 از 10 |
| مقاومت به سایش | 2 از 10 | 3 از 10 | 9 از 10 | 8 از 10 | 7 از 10 |
| مقاومت به خوردگی | 2 از 10 | 2 از 10 | 2 از 10 | 2 از 10 | 2 از 10 |
| دمای کاری پیوسته | — | — | از −40 تا 200 °C | از −40 تا 200 °C | از −40 تا 200 °C |
| دمای کاری مقطعی | — | — | تا 230 °C | تا 230 °C | تا 230 °C |
(*) سطرهای +N و برخی مقادیر مقدماتی، تیپیک و برای مقایسهاند. سختیهای Q+T بر مبنای جدول تمپر لوچفین (HRC≈64 در 150°C و ≈62 در 200°C؛ افت تدریجی تا 51–54 HRC در 350–400°C) و راهنمای عملیات اوواکو نگاشت شدهاند؛ برای قطعهٔ واقعی، به برگهٔ تأمینکننده و آزمون نمونهٔ همان ذوب استناد کنید.
عملیات حرارتی آلیاژ 100CrMn6 : نرمالایز، اسفرودایز، کوئنچ و تمپر
چرخهٔ مرسوم برای فولاد 1.3520 شامل آمادهسازی (نرمالایز یا آنیل)، آستنیته و کوئنچ، سپس تمپر در یکی از سه باند دمایی است. سه ردیف «تمپرینگ — دمای پایین/متوسط/بالا» دقیقاً با سه ستون Q+T در جدول خواص مکانیکی متناظرند تا انتخاب حرارتی به خروجی Rm/Rp0.2/HRC وصل شود. بهعلت سختیپذیری بالاتر ناشی از Mn/Si، مقاطع کمی بزرگتر هم با کوئنچ کنترلشده نتیجهٔ یکنواختتری میدهند. دما و زمان وابسته به ضخامت، طرح قطعه، کیفیت ذوب و نوع کوره/کوئنچ هستند؛ برای قطعهٔ واقعی با دیتاشیت تأمینکننده تطبیق دهید. برای قطعات دقیق: تنشزدایی پس از ماشینکاری، کوئنچ کنترلشده، سابزرو بین کوئنچ و تمپر اول و تمپر دوبل توصیه میشود.
| نوع عملیات | حالت | دما (°C) | زمان نگهداری | محیط سردسازی | ساختار نهایی | توضیحات تکمیلی |
|---|---|---|---|---|---|---|
| نرمالایز و آمادهسازی | نرمالایز (+N) | 900 تا 930 | 60 تا 120 دقیقه | هوای کوره / هوا | فریت + پرلیت | یکنواختسازی دانهها قبل از ماشینکاری/اسفرودایز |
| نرمکاری و آمادهسازی | آنیل کامل (+A) | 780 تا 810 | 120 تا 360 دقیقه | در کوره تا 600 سپس هوا | پرلیت نرم | کاهش سختی و تنش برای ماشینکاری بهتر |
| نرمکاری و آمادهسازی | کرویسازی | 740 تا 760 | 300 تا 600 دقیقه | در کوره تا 300 سپس هوا | کاربیدهای کروی در زمینه فریتی/پرلیتی | آمادهسازی برای سختکاری یکنواخت و کاهش اعوجاج |
| سختکاری | آستنیته + کوئنچ | 830 تا 860 | 20 تا 30 دقیقه | روغن / حمام نمک | مارتنزیت با آستنیت باقیمانده | با توجه به Mn/Si بالاتر، برای مقاطع ضخیمتر نیز یکنواختی بهتری حاصل میشود |
| سختکاری و مقاومسازی | تمپرینگ — دمای پایین | 150 تا 200 | 60 تا 120 دقیقه | هوا | مارتنزیت تمپرشده | هدف سختی حدود 62 تا 64 HRC برای سایش بالا |
| سختکاری و مقاومسازی | تمپرینگ — دمای متوسط | 250 تا 300 | 60 تا 120 دقیقه | هوا | مارتنزیت تمپرشده | تعادل سختی/چقرمگی (HRC حدود 57 تا 60) |
| سختکاری و مقاومسازی | تمپرینگ — دمای بالا | 350 تا 400 | 60 تا 120 دقیقه | هوا | مارتنزیت تمپرشده | چقرمگی بالاتر در ازای افت سختی (HRC حدود 51 تا 54) |
| تنشزدایی | قبل از سختکاری | 600 تا 650 | 60 تا 120 دقیقه | کوره | زمینه پایدارتر | پس از ماشینکاری سنگین و پیش از کوئنچ |
| گزینهٔ تکمیلی | سابزرو | −80 تا −196 | 30 تا 120 دقیقه | نیتروژن مایع / تونل سرمایش | کاهش آستنیت باقیمانده | بین کوئنچ و اولین تمپر برای تثبیت ابعادی |
عملیات سطحی (اختیاری)
- در نیاز به بهبود سایش سطحی یا ریتنشن روانکار، نیتراسیون یا کربندهی سطحی را با ارزیابی اثر بر دوام غلتشی بررسی کنید.
- نیتراسیون در 500 تا 530 °C انجام میشود و رفتاری شبیه تمپر بالا دارد؛ کنترل یا حذف لایهٔ ترکیبی برای تماس غلتشی ضروری است.
- کربندهی برای خانوادهٔ پرکربن بلبرینگی معمول نیست؛ فقط در سناریوهای خاص با چرخهٔ دقیق توصیه میشود.
| نوع عملیات | حالت | دما (°C) | زمان نگهداری | محیط سردسازی | ساختار نهایی | توضیحات تکمیلی |
|---|---|---|---|---|---|---|
| عملیات سطحی | نیتراسیون گازی | 500 تا 530 | 8 تا 24 ساعت | هوا | لایهٔ ترکیبی + ناحیه نفوذی | اثر معادل تمپر بالا؛ افت احتمالی سختی هسته را لحاظ کنید |
| عملیات سطحی | کربندهی سطحی | 870 تا 930 | 2 تا 6 ساعت | کوئنچ فرایند | هسته سختشونده + لایه کربوره | برای 1.3520 غیرتیپیک؛ فقط سناریوهای خاص با چرخهٔ کنترلشده |
ویژگیها، مزایا و معایب فولاد یاتاقان 1.3520
برای خرید فولاد بلبرینگ مناسب بررسی ویژگی ها اهمیت دارد. فولاد 1.3520 با افزایش Mn/Si نسبت به 100Cr6، سختیپذیری و پایداری ابعادی بهتری در مقاطع بزرگتر ارائه میدهد؛ هدف اصلی، حفظ سختی بالا با اعوجاج کمتر در تولید انبوه قطعات غلتشی است.
ویژگیهای کلیدی فولاد 1.3520
- سختیپذیری بالاتر و یکنواختی سختی هسته در ابعاد کمی بزرگتر.
- پایداری ابعادی بهتر هنگام کوئنچ/تمپر و فرآیندهای بعدی.
- رفتار سنگزنی خوب با ریسک کمتر در فولاد 1.3520 نسبت به 145Cr6 (در پارامترهای بهینه).
- سختی نهایی در تمپر پایین معمولاً 62 تا 64 HRC.
مزایا
- کنترل اعوجاج بهتر و قابلیت تولید پایدارتر در سریسازی.
- دوام خستگی غلتشی مناسب با کیفیت ذوب خوب و تمیزی ریزساختار.
- ماشینکاریپذیری کمی بهتر (در حالت اسفرودایز) نسبت به 145Cr6.
معایب
- هنوز مقاومت به خوردگی پایین و جوشپذیری محدود.
- برای دستیابی به عملکرد اوج، کنترل دقیق دما/زمان و کوئنچ الزامی است.
- در تمپرهای بالا افت سختی و سایش رخ میدهد.
نکات کاربردی
- برای مقاطع ضخیمتر از 100Cr6 معمولی، این گرید انتخاب هوشمندانهتری است.
- سابزرو بین کوئنچ و تمپر اول به تثبیت ابعادی کمک میکند.
- پروفایل سنگزنی را محافظهکارانه تنظیم کنید تا سوختگی رخ ندهد.
کاربردهای فولاد 1.3520
فولاد بلبرینگ 1.3520 بهدلیل Mn/Si بالاتر، سختیپذیری و یکنواختی بهتری در مقاطع بزرگتر ارائه میدهد و برای تولید انبوه قطعات غلتشی با اعوجاج کمتر مناسب است.
موارد مصرف رایج
- رینگهای داخلی/خارجی با مقطع ضخیمتر در بلبرینگها
- رولرهای استوانهای و مخروطی با بار و سرعت متوسط تا بالا
- بوشها و مسیرهای سختکاریشده در گیربکسها و مجموعههای دوار
- ریل و راهنمای خطی صنعتی، شافتهای دقیق سریسازی
- اجزای یاتاقانی در ماشینسازی و خودروسازی
شرایط کاری پیشنهادی
- برای قطعات حجیمتر: کوئنچ کنترلشده (روغن/نمک) و سابزرو
- کنترل دکربوریزاسیون و سوختگی سنگزنی برای سطوح تماسی
خرید فولاد 1.3520 با بهترین قیمت
برای خرید فولاد بلبرینگ 1.3520 با کیفیت صنعتی و آنالیز تضمینشده، کافیست با ما در تماس باشید. این آلیاژ در قطرهای متنوع و با امکان برش دقیق در طولهای سفارشی آماده ارسال است. موجودی بهروز و قیمت رقابتی، خریدی مطمئن را برای شما فراهم میکند.
مشاوره و سفارش| قطر | طول شاخه | برش | وضعیت موجودی |
|---|---|---|---|
| 35 (mm) | 6 (m) | دارد | موجود در فروشگاه |
نظرات
هنوز نظری ثبت نشده.
نوشتن نظر